

選擇高質量玻璃酒瓶的方法和原則
一、模具檢驗:
1、在開模即時與客戶溝通、協商(shāng),對關鍵尺(chǐ)寸修改意見達成共識,對後來的產品收成率與成(chéng)型效果(guǒ)產生至關(guān)重(chóng)要的影響。 2、所有(yǒu)模具在入廠時均須對模具的口模、初模、成模進行配套,依圖紙或(huò)客戶的要求進行檢驗。
二、件檢驗:
1、在模具上機後進退(tuì)火線前,生產出的前10-30個產品,每一個(gè)模具抽2-3個(gè)產品(pǐn)進行尺寸規格檢驗,檢驗是口尺寸;口子內(nèi)外徑;底子刻字是否正確、清晰;瓶身圖案是否正確。
2、瓶子從退火線剛出來時,由質檢班長將每個(gè)成模出來的產品限2-3隻,依圖紙全方麵進行檢測,是除了以上外,另需作(zuò)容量量(liàng)測,料重量測,口子的內外徑,必(bì)要(yào)時,蔣瓶內裝滿水,用客供的蓋子作實物裝配檢測是否能蓋到(dào)位,是否漏水(shuǐ)。並(bìng)作內壓力、內應力、耐酸堿度測(cè)試。
三、製程檢驗:
1、未換模具情況下,每隔2小(xiǎo)時,每(měi)模抽2個進行容量、料重檢(jiǎn)測,另需檢測口子的內外徑,因口模在使用中容易沾滿油汙,導致蓋子不嚴漏酒現象。
2、製程中可能會因(yīn)為模具的原因,換上新的成模,因此,換模後成型(xíng)車間須立即通知質檢車間,質檢(jiǎn)車間必須對新換上的模具(jù)出(chū)來的瓶子(zǐ)作好件檢驗及製(zhì)程檢驗,杜絕因換模(mó)後,質檢(jiǎn)不知而漏檢產生質量問題。
四、全(quán)檢:
1、產品從退火線上出來後,質檢人員須對所有產品進行外觀全檢,其是:
(1)瓶子(zǐ)的汽泡:汽泡是玻璃瓶(píng)生產中易出現的問題,檢(jiǎn)驗中大多數質檢(jiǎn)人員不能正確把握尺寸(cùn),如:瓶口封合麵上∮1mm以上的汽泡不允許有(yǒu);瓶身:∮1mm以下的汽泡-平方厘米以內不多於6個;1mm<∮<6mm的汽泡不多於3個,且間距在20mm以上(shàng);表麵破汽泡不允許有等,難把握,隻有用有形(xíng)狀不一的菲林比對。
(2)歪頸:主要是(shì)操作上(shàng)手在操作中,口模與成模(mó)錯位或口模(mó)的一邊未完全放在成模上所致(zhì),要求操作上手改正(zhèng)操作(zuò)即可解決。即使不影響與蓋(gài)子(zǐ)的配合,也(yě)影(yǐng)響整個瓶子的外觀。
(3)斜底:底部走料不均,半邊厚,甚至超過一半,影響產品質量,降底產品檔次。
(4)合縫線的粗細:合(hé)縫 線(xiàn)超過表(biǎo)麵(miàn)0.5mm,甚至出現刮手的感覺,是不允許的,特別的瓶口封合麵上不允許(xǔ)。主要原因(yīn)是成(chéng)模未合到位或磨損所致,需要重新修補,打(dǎ)磨,拋光和組合。
(5)料色:料子顏色一般來說不會作(zuò)大(dà)改(gǎi)變除所用原料各成分發生變故(gù)外,一(yī)般不會(huì)改變,如果(guǒ)出現返青或返藍的現象,可適當調節配方(fāng)進(jìn)行除色.
(6)口子的內外徑及口子內凹口的出現:口子的內外徑及門口易出現問題。外徑:因口模在使用中易(yì)沾油汙,導致(zhì)防滑齒變小,蓋(gài)子蓋上左右打滑,不能緊密;瓶口內明現凹口,蓋子的內塞塞入後不能緊密,會導致漏酒,其主要(yào)原因是(shì)料子太軟;或操作上手在料(liào)子進(jìn)入初模後抽芯速度太快,料子未(wèi)完(wán)全(quán)成(chéng)型所致;也有可能是芯子實在是太短(duǎn),可(kě)適當加長一點芯子即可(kě)解決。
(7)座料(瓶子偏斜):主要原因是料子太紅(溫度太),未完全冷卻,成模成型後粒子下座所致,也有可能(néng)是成型出來的產品未放在托底的中央所致。
(8)肩膀薄:一般是方瓶易出現,因為模具設計如此,主(zhǔ)要(yào)靠操作上手的柔料動作、時(shí)機(料(liào)子顏色)的把握,嚴防(fáng)死角不跑料,導(dǎo)致膀子(zǐ)薄,以致檢驗難以把握,途中運輸或灌酒、銷售中破(pò)損較大,造成損(sǔn)失(shī)。檢驗中可使用膠捶輕輕敲擊膀子部位,發現問題立即反映,以便改正(zhèng)。
(9)瓶身不光亮:瓶身麻麻點(diǎn)點,霧霧的,透(tòu)明度不好。主要是(shì)模具(jù)在成型中打脫模劑後,內表麵有一層碳化物,可將其(qí)精拋光解決。
(10)麻料:瓶身上麻(má)麻料多,主要是池爐(lú)溫度過低,料子未完全熟,或供料機速過快,可降低機速,減少出料量,保(bǎo)證池內溶料溫度等措施解決。
五、入庫抽檢:
質量管(guǎn)理人員對已打包裝待(dài)入庫的成品批,按AQL計數抽樣計劃進行抽樣,抽樣時盡量要全方位(上(shàng)、中、下各部位)抽樣,檢(jiǎn)驗時嚴格按標準或客戶要求檢驗,對合格批(pī)即時入庫,堆(duī)放整齊(qí),標誌清晰;對不合格批(pī)須(xū)立即標誌、隔離、要求返工處置,直到抽(chōu)檢合格。 六、烤花加工瓶的檢驗:
1、顏色返(fǎn)紅:原因主要是溫度過,網帶速度(dù)過慢,所(suǒ)加的除色劑進(jìn)行了還原反應所致。
2、花紙附著力差:除花紙(zhǐ)本(běn)身材質以(yǐ)外,主要是溫度過低(dī)所致,因不(bú)同的花紙材質,烤花時所需溫度不一樣,因此,烤花時須作(zuò)好(hǎo)調整。
3、花紙起泡:烤出(chū)來 的瓶子花(huā)紙上有許多爆洞,原因是(shì)貼完花紙後,花紙內的(de)汽(qì)泡未刷掉,或花紙表麵水份未幹(gàn),馬上烤花所致。對已烤花(huā)但不合格的產(chǎn)品可用稀鹽酸刮掉(diào),重新貼花烤出即可(kě)。
4、不同度數(shù)的混裝:因瓶型完全(quán)相同,花紙除度(dù)數不一樣亦完全(quán)相(xiàng)同,貼花、烤花、檢驗、包裝(zhuāng)時,容(róng)易將不同(tóng)度數的(de)瓶子混裝,導致客戶抱怨,產生質量事故。
六、選擇玻璃原則
1、瓶體和蓋的封密性。
2、玻璃酒(jiǔ)瓶質量(liàng)標準。
3、 質量保證體係。
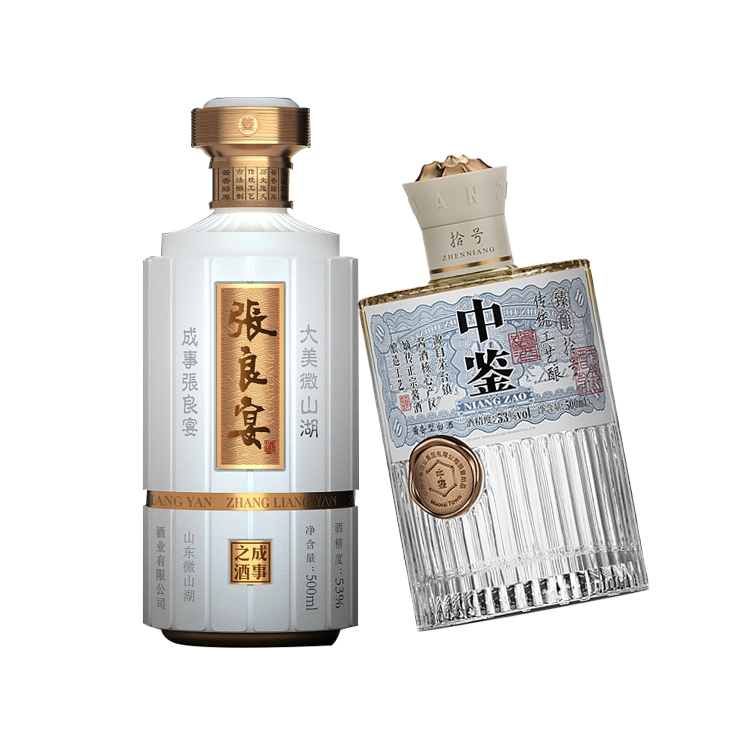
4、 玻璃酒瓶分為:高白,晶白,普白瓶等(děng),什麽樣的酒選用什麽樣的瓶。